



പ്രധാന കാര്യങ്ങൾ
- സിഎൻസി റബ്ബർ ഷീറ്റ് കട്ടിംഗ് മെഷീനുകൾ മിനിറ്റിൽ 80 കട്ട് എന്ന നിരക്കിൽ തുടർച്ചയായി 0-20 മില്ലീമീറ്റർ കനമുള്ള പരിധി മുറിക്കുന്നു.
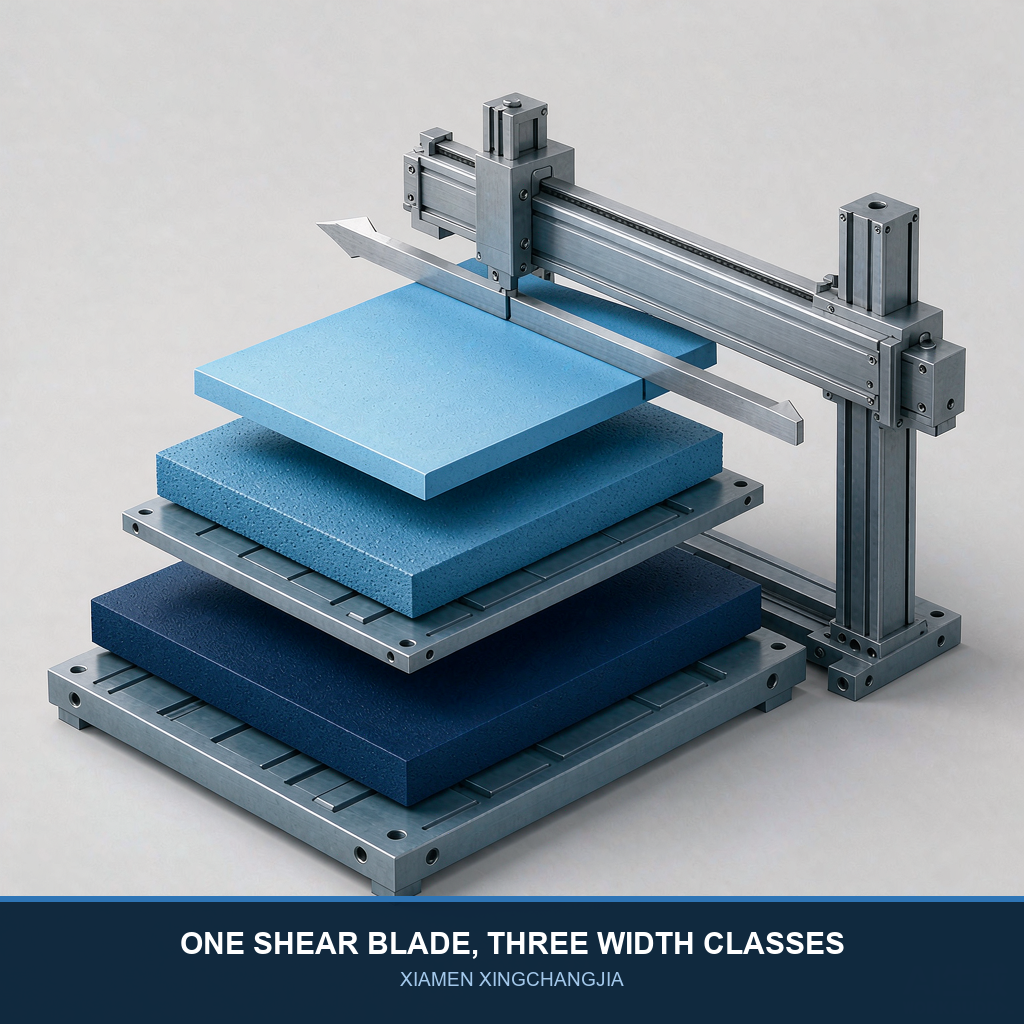
- മൂന്ന് വർക്കിംഗ് വീതികളിൽ ലഭ്യമാണ്: 600 mm, 800 mm, 1,000 mm ബെഞ്ചുകൾ, എല്ലാം 0-1,000 mm ഷിയർ നീളമുള്ളവ.
- സെർവോ ഫീഡിംഗ് കൃത്യത 0.1 മില്ലിമീറ്ററാണ്; പ്രൊഫൈലും റിംഗ് കട്ടുകളും ഗാസ്കറ്റ് കട്ടിംഗ് മെഷീനിൽ 0.05 മില്ലിമീറ്റർ പിടിക്കുന്നു.
- വീതിയുള്ള മോട്ടോർ പവർ സ്കെയിലുകൾ: 600 mm മോഡലിൽ 1.5 kW, 800, 1,000 mm മോഡലുകളിൽ 2.5 kW (450 മുതൽ 1,200 കിലോഗ്രാം വരെ).
ചെറിയ ഉത്തരം:0-20 മില്ലീമീറ്റർ കട്ടിയുള്ള ഷീറ്റ് സ്റ്റോക്ക് കൈകാര്യം ചെയ്യാൻ റബ്ബർ ഷീറ്റ് കട്ടിംഗ് മെഷീൻ ഉപയോഗിക്കുന്നു, 1,000 മില്ലീമീറ്റർ വരെ വീതിയിൽ പ്രവർത്തിക്കുന്നു. മൂന്ന് ബെഞ്ച് വീതികൾ (600 മില്ലീമീറ്റർ, 800 മില്ലീമീറ്റർ, 1,000 മില്ലീമീറ്റർ) എല്ലാം മിനിറ്റിൽ 80 കട്ടുകളിൽ പൂർണ്ണ 0-20 മില്ലീമീറ്റർ ശ്രേണി മുറിക്കുന്നു, സെർവോ ഫീഡിംഗ് കൃത്യത 0.1 മില്ലീമീറ്റർ ആണ്.വീതിയേറിയതും കട്ടിയുള്ളതുമായ സ്റ്റോക്കിന് കൂടുതൽ മോട്ടോർ പവർ ആവശ്യമുള്ളതിനാൽ, 600 mm ബെഞ്ചിൽ 1.5 kW മോട്ടോറിന് പകരം 800, 1,000 mm മോഡലുകൾ 2.5 kW ഡ്രൈവുകൾ വഹിക്കുന്നു.
ഒരു വർക്ക്ഷോപ്പ് കൈകൊണ്ട് മുറിക്കുന്ന ജോലിയിൽ നിന്ന് ഓട്ടോമേഷനിലേക്ക് മാറുമ്പോൾ, ആദ്യത്തെ ചോദ്യം ഒരു മെഷീൻ മുഴുവൻ ഷീറ്റ് ഇൻവെന്ററിയും ഉൾക്കൊള്ളുമോ എന്നതാണ്. മെഷീനുകളെ രണ്ട് സംഖ്യകളാൽ വ്യക്തമാക്കുന്നു: പരമാവധി കനം, പരമാവധി വീതി. ആ രണ്ട് സംഖ്യകൾ നിങ്ങൾ മുറിക്കുന്ന മറ്റെല്ലാറ്റിന്റെയും ശേഷി ആവരണത്തെ നിർവചിക്കുന്നു.
പരിശോധിച്ച CNC സ്പെസിഫിക്കേഷനുകളിൽ നിന്ന് ആ കവർ മാപ്പ് ചെയ്ത് അഞ്ച് ഘട്ടങ്ങളുള്ള മോഡൽ-സെലക്ഷൻ വർക്ക്ഫ്ലോയോടെയാണ് ഈ ഗൈഡ് അവസാനിക്കുന്നത്.
ഒരു റബ്ബർ ഷീറ്റ് കട്ടിംഗ് മെഷീന് എത്ര കനം പരിധി കൈകാര്യം ചെയ്യാൻ കഴിയും?
CNC പ്ലാറ്റ്ഫോം തുടർച്ചയായ 0-20 mm കനം പരിധി കുറയ്ക്കുന്നു, വീതി മോഡലുകൾക്കിടയിൽ ആ ശ്രേണി മാറുന്നില്ല.മൂന്ന് ബെഞ്ചുകളും മിനിറ്റിൽ 80 കട്ട് എന്ന നിരക്കിൽ ഒരേ 0-20 mm സ്പാൻ മുറിക്കുന്നു, അതിനാൽ ഒരു മെഷീൻ നേർത്ത ഫിലിമുകൾ, മിഡ്-റേഞ്ച് ഗാസ്കറ്റ് സ്റ്റോക്ക്, കട്ടിയുള്ള സ്ലാബുകൾ എന്നിവ രണ്ടാമതൊരു വാങ്ങൽ കൂടാതെ മൂടുന്നു.
ബെവൽ-ടൈപ്പ് ഷിയർ ഡിസൈനുള്ള ഒരു പ്രത്യേക സ്റ്റീൽ ബ്ലേഡാണ് കത്തി. ബ്ലേഡ് സ്റ്റോക്കിലേക്ക് പ്രവേശിക്കുമ്പോൾ ബെവൽ ഘർഷണം കുറയ്ക്കുന്നതിനാൽ, കട്ടുകൾ ശ്രേണിയിലുടനീളം വൃത്തിയായി തുടരുകയും ബ്ലേഡ് പതുക്കെ തേയ്മാനം സംഭവിക്കുകയും ചെയ്യുന്നു. സ്ലൈഡർ CNC മെഷീൻ-ടൂൾ ഗ്രേഡിന്റെ ഉയർന്ന കൃത്യതയുള്ള ലീനിയർ ഗൈഡ് റെയിലുകളിലാണ് പ്രവർത്തിക്കുന്നത്, അതുകൊണ്ടാണ് 20 mm സ്ലാബുകളിൽ പോലും കട്ട് ഫെയ്സുകൾ ചതുരമായി തുടരുന്നത്.
| മോഡൽ (ബെഞ്ച് വീതി) | കട്ടിംഗ് കനം | കത്രികയുടെ നീളം | കട്ടിംഗ് നിരക്ക് | മോട്ടോർ | മൊത്തം ഭാരം | അളവുകൾ (മില്ലീമീറ്റർ) |
|---|---|---|---|---|---|---|
| 600 മി.മീ. | 0-20 മി.മീ. | 0-1000 മി.മീ. | 80 കട്ട്സ്/മിനിറ്റ് | 1.5 കിലോവാട്ട് -6 | 450 കിലോ | 1100 x 1400 x 1200 |
| 800 മി.മീ. | 0-20 മി.മീ. | 0-1000 മി.മീ. | 80 കട്ട്സ്/മിനിറ്റ് | 2.5 കിലോവാട്ട് -6 | 600 കിലോ | 1300 x 1400 x 1200 |
| 1000 മി.മീ. | 0-20 മി.മീ. | 0-1000 മി.മീ. | 80 കട്ട്സ്/മിനിറ്റ് | 2.5 കിലോവാട്ട് -6 | 1200 കിലോ | 1500 x 1400 x 1200 |
ഉറവിടം: സിഎൻസി റബ്ബർ സ്ട്രിപ്പ് കട്ടിംഗ് മെഷീനിനായുള്ള നിർമ്മാതാവിന്റെ (അഡാപ്റ്റബിൾ മെറ്റൽ), xmxcjrubber.com.
ശേഷിയും മെറ്റീരിയലിനെ ആശ്രയിച്ചിരിക്കുന്നു: പ്ലാറ്റ്ഫോം പ്രകൃതിദത്ത റബ്ബർ, സിന്തറ്റിക് റബ്ബർ, പ്ലാസ്റ്റിക്കുകൾ, ചില കാഠിന്യമുള്ള ലോഹങ്ങൾ എന്നിവ സ്ട്രിപ്പുകളായും ബ്ലോക്കുകളായും ഫിലമെന്റുകളായും മുറിക്കുന്നു. 12-20 മില്ലീമീറ്റർ അറ്റത്തുള്ള കാഠിന്യമുള്ള സംയുക്തങ്ങൾ കത്തിയിൽ കൂടുതൽ ചാരി നിൽക്കുന്നു, അതിനാൽ 2.5 kW മോഡലുകൾ സുസ്ഥിരമായ കട്ടിയുള്ള സ്റ്റോക്ക് ജോലികൾക്ക് സുരക്ഷിതമായ തിരഞ്ഞെടുപ്പാണ്.
| കനം ബാൻഡ് | സാധാരണ മുറിക്കൽ സ്വഭാവം | എന്താണ് കാണേണ്ടത് |
|---|---|---|
| 0-3 മി.മീ (ഫിലിമും നേർത്ത ഷീറ്റും) | ഏറ്റവും വൃത്തിയുള്ള കത്രിക, ഏറ്റവും കുറഞ്ഞ കത്തി ലോഡ് | ഫീഡറിൽ അറ്റം ഉയർത്തി ഷീറ്റ് കേൾ അല്ലെങ്കിൽ സ്റ്റാറ്റിക് ക്ലിങ് |
| 3-12 മി.മീ (മിഡ്-റേഞ്ച് സ്റ്റോക്ക്) | മധുരമുള്ള സ്ഥലം; പൂർണ്ണമായി 80 കട്ട്/മിനിറ്റ് നിലനിർത്തി. | ബെവൽ ബ്ലേഡ് മൂർച്ചയുള്ളതായി നിലനിർത്തുക; ക്ലാമ്പ് മർദ്ദം ഉറപ്പാക്കുക. |
| 12-20 മി.മീ (കട്ടിയുള്ള സ്ലാബ്) | പൂർണ്ണ ശേഷി, വേഗത്തിലുള്ള കത്തി ധരിക്കൽ | 2.5 kW മോഡലുകൾ ഉപയോഗിക്കുക; കർക്കശമായ ക്ലാമ്പിംഗ് കോണാകൃതിയിലുള്ള മുറിവുകൾ തടയുന്നു. |
വിതരണം ചെയ്ത പ്രോജക്റ്റുകളിലുടനീളമുള്ള ഞങ്ങളുടെ അനുഭവത്തിൽ നിന്നുള്ള സാധാരണ മൂല്യങ്ങളെ ബാൻഡ് പെരുമാറ്റം പ്രതിഫലിപ്പിക്കുന്നു.
കട്ടിയിലേക്കുള്ള ഹെഡ്റൂം നിയമം
ഇന്ന് നിങ്ങളുടെ ഏറ്റവും കട്ടിയുള്ള ഷീറ്റ് 15 mm ആണെങ്കിൽ, 15 mm മെഷീൻ വാങ്ങരുത്. 20 mm ശേഷി വ്യക്തമാക്കുക, അങ്ങനെ കോമ്പൗണ്ട് മാറ്റങ്ങൾ നിങ്ങളെ ഒരിക്കലും കവറിനപ്പുറത്തേക്ക് തള്ളിവിടില്ല.
മെഷീന് എത്ര വീതിയിൽ മുറിക്കാൻ കഴിയും? വീതി ശേഷികൾ വിശദീകരിച്ചു
വർക്ക് വീതി ബെഞ്ച് മൂന്ന് ഘട്ടങ്ങളിലായി സജ്ജമാക്കുന്നു —600 mm, 800 mm, 1,000 mm വർക്കിംഗ് വീതി, ഓരോന്നിനും 0-1,000 mm ഷിയർ നീളം.ബെഞ്ച് വീതി ഇൻകമിംഗ് ഷീറ്റിന്റെ വീതിയെ പരിമിതപ്പെടുത്തുന്നു; ഷിയർ നീളം ഓരോ പൂർത്തിയായ സ്ട്രിപ്പ്, ബ്ലോക്ക് അല്ലെങ്കിൽ ഫിലമെന്റ് എത്രനേരം പ്രവർത്തിപ്പിക്കാമെന്ന് പരിമിതപ്പെടുത്തുന്നു.
വീതി മെഷീൻ സ്കെയിലിനെ നയിക്കുന്നു. 600 mm ബെഞ്ചിൽ നിന്ന് 1,000 mm ബെഞ്ചിലേക്ക് മാറുമ്പോൾ മൊത്തം ഭാരം 450 കിലോഗ്രാമിൽ നിന്ന് 1,200 കിലോഗ്രാമായി മാറുന്നു, കാരണം ഫ്രെയിം, ഗൈഡ് റെയിലുകൾ, ഷിയർ ബീം എന്നിവയെല്ലാം വിശാലമായ സ്പാനിലുടനീളം കാഠിന്യം നിലനിർത്താൻ വളരുന്നു. അതിനാൽ വീതി അപ്ഗ്രേഡുകൾ വാങ്ങുന്നതിനും ഷിപ്പ് ചെയ്യുന്നതിനും ഇൻസ്റ്റാൾ ചെയ്യുന്നതിനും കൂടുതൽ ചിലവാകും, അതിനാൽ ആദ്യ തവണ ശരിയായി തിരഞ്ഞെടുക്കുന്നത് പ്രധാനമാണ്.
1,000 മില്ലിമീറ്ററിൽ കൂടുതൽ വീതിയുള്ള ഷീറ്റുകൾക്ക്, സ്റ്റാൻഡേർഡ് വർക്ക്ഫ്ലോ രണ്ട് ഘട്ടങ്ങളാണ്: ഷീറ്റ് ബെഞ്ച് വീതിയിലേക്ക് കുറയ്ക്കുക aറബ്ബർ സ്ലിറ്റർ മുറിക്കുന്ന യന്ത്രം, തുടർന്ന് CNC ബെഞ്ചിൽ ലെയ്നുകൾ നീളത്തിൽ ക്രോസ്-കട്ട് ചെയ്യുക. വലത് വലുപ്പമുള്ള രണ്ട് മെഷീനുകൾ ഒരു ഓവർലോഡ് ചെയ്ത മെഷീനിനെ മറികടക്കുന്നു, കാരണം ഇടുങ്ങിയ ബെഞ്ചിലേക്ക് വലിയ ഷീറ്റ് നിർബന്ധിക്കുന്നത് ചരിഞ്ഞ മുറിവുകളും ഫീഡർ ജാമുകളും ഉണ്ടാക്കുന്നു.
20% വീതി നിയമം
ഒരു മോഡൽ തിരഞ്ഞെടുക്കുന്നതിന് മുമ്പ് നിങ്ങളുടെ ഏറ്റവും വലിയ ഷീറ്റിൽ നിന്ന് ഏകദേശം 20% വീതിയുള്ള ഹെഡ്റൂം ചേർക്കുക. 850 mm പരമാവധി ഷീറ്റ് അതിന്റെ പരിധിയിലുള്ള 800 mm ബെഞ്ചിനെയല്ല, 1,000 mm ബെഞ്ചിനെയാണ് സൂചിപ്പിക്കുന്നത്.
കനവും വീതിയും എങ്ങനെ സംവദിക്കുന്നു: യഥാർത്ഥ ശേഷി എൻവലപ്പ്
കനവും വീതിയും സ്വതന്ത്രമായ പരിധികളല്ല; അവ ഒരു ശേഷി എൻവലപ്പിൽ സംയോജിപ്പിച്ചിരിക്കുന്നു. മോട്ടോർ ടേബിൾ ഇത് കാണിക്കുന്നു: 1.5 kW ഡ്രൈവ് 600 mm ബെഞ്ചിനെ സേവിക്കുന്നു, അതേസമയം വീതിയുള്ള രണ്ട് ബെഞ്ചുകൾക്കും 2.5 kW ആവശ്യമാണ്.മുറിക്കപ്പെടുന്ന ക്രോസ്-സെക്ഷനനുസരിച്ച് (വീതി കനം കൊണ്ട് ഗുണിച്ചാൽ) ഷിയർ ഫോഴ്സ് വളരുന്നതിനാൽ, ഏറ്റവും വീതിയുള്ളതും കട്ടിയുള്ളതുമായ ജോലികൾ കത്തിയും ഫ്രെയിമും ഏറ്റവും കൂടുതൽ ലോഡ് ചെയ്യുന്നു.
യഥാർത്ഥ ഓർഡറുകൾ എവിടെയാണ് എത്തുന്നത്? കഴിഞ്ഞ മൂന്ന് വർഷത്തിനിടെ വിതരണം ചെയ്ത പ്രോജക്റ്റുകളിൽ, ഏകദേശം 70% ഷീറ്റ് ഓർഡറുകളും 3 മില്ലീമീറ്ററിനും 12 മില്ലീമീറ്ററിനും ഇടയിലാണ്, ഏകദേശം 80% വീതി 800 മില്ലീമീറ്ററോ അതിൽ താഴെയോ ആയിരുന്നു (ഞങ്ങളുടെ അനുഭവത്തിൽ നിന്നുള്ള സാധാരണ മൂല്യങ്ങൾ). അതുകൊണ്ടാണ് 800 എംഎം മോഡലിന് ഏറ്റവും കൂടുതൽ ആവശ്യക്കാരുള്ളത്: 600 കിലോഗ്രാമിൽ 2.5 കിലോവാട്ട് മോട്ടോർ ഉപയോഗിച്ച് ഇത് എൻവലപ്പിന്റെ മധ്യനിരയെ ഉൾക്കൊള്ളുന്നു.
കൃത്യത എൻവലപ്പിൽ ഉടനീളം നിലനിൽക്കുന്നു. സെർവോ ഫീഡിംഗ് സിസ്റ്റം സ്റ്റോക്ക് 0.1 മില്ലീമീറ്ററായി സ്ഥാപിക്കുന്നു, ടച്ച്-സ്ക്രീൻ പാനലിൽ ഓട്ടോമാറ്റിക് കൗണ്ടിംഗ്, അലാറം ഫംഗ്ഷനുകൾ എന്നിവയുണ്ട്. നേരായ മുറിവുകളിൽ നിങ്ങളുടെ ടോളറൻസ് 0.1 മില്ലീമീറ്ററിൽ കൂടുതൽ ഇറുകിയതാണെങ്കിൽ, ഉത്തരം ഒരു പ്രൊഫൈൽ മെഷീനാണ്:XCJ-QGJ2-180# റബ്ബർ ഗാസ്കറ്റ് കട്ടിംഗ് മെഷീൻ1-20 മില്ലീമീറ്റർ സ്റ്റോക്കിൽ നിന്നുള്ള വളയങ്ങളിലും പ്രൊഫൈൽ ചെയ്ത ഭാഗങ്ങളിലും 0.05 മില്ലീമീറ്റർ കൃത്യത (സെർവോ 0.01 മില്ലീമീറ്റർ, ലെഡ് സ്ക്രൂ 0.02 മില്ലീമീറ്റർ) നിലനിർത്തുന്നു.
നിങ്ങളുടെ ഷീറ്റുകൾ ശരിയായ മെഷീനുമായി പൊരുത്തപ്പെടുത്തുന്നതിനുള്ള അഞ്ച് ഘട്ടങ്ങൾ
ഒരു ഉദ്ധരണി അഭ്യർത്ഥിക്കുന്നതിന് മുമ്പ് ഈ ശ്രേണി ഉപയോഗിക്കുക, കാരണം ഇത് അവ്യക്തമായ ഒരു ഭാഗം വരയ്ക്കുന്നതിനെ കൃത്യമായ ഒരു മോഡൽ തിരഞ്ഞെടുപ്പാക്കി മാറ്റുന്നു:
- നിങ്ങളുടെ ഷീറ്റ് എൻവലപ്പ് ലിസ്റ്റ് ചെയ്യുക.ഇന്നത്തെ ഏറ്റവും കൂടുതൽ വിറ്റഴിക്കപ്പെടുന്ന ഭാഗം മാത്രമല്ല, നിങ്ങൾ പ്രവർത്തിപ്പിക്കുന്ന ഓരോ കോമ്പൗണ്ടിലുടനീളമുള്ള പരമാവധി കനം, വരുന്ന ഷീറ്റ് വീതി, പൂർത്തിയായ ഭാഗത്തിന്റെ നീളം എന്നിവ രേഖപ്പെടുത്തുക.
- 20% വീതിയുള്ള ഹെഡ്റൂം ചേർക്കുക.മുകളിലുള്ള നിയമം ഏറ്റവും വീതിയുള്ള ഷീറ്റിൽ പ്രയോഗിച്ച് അനുബന്ധ ബെഞ്ച് സ്ഥിരീകരിക്കുക: 600 mm, 800 mm അല്ലെങ്കിൽ 1,000 mm.
- മോട്ടോർ പവറിനെതിരെ കനം ബാൻഡ് പരിശോധിക്കുക.മിക്ക ജോലികളും 12 മില്ലീമീറ്ററിനും 20 മില്ലീമീറ്ററിനും ഇടയിലാണെങ്കിൽ, 2.5 kW മോഡൽ തിരഞ്ഞെടുക്കുക; നേർത്തതും ഇടത്തരം സ്റ്റോക്കിനും 1.5 kW ഡ്രൈവ് മാറ്റിവയ്ക്കുക.
- നിങ്ങളുടെ കൃത്യത ആവശ്യകത പരിശോധിക്കുക.നേരായ ഷിയർ കട്ടുകൾ 0.1 മില്ലീമീറ്റർ ഫീഡിംഗ് കൃത്യതയിൽ പ്രവർത്തിക്കുന്നു; 0.1 മില്ലിമീറ്ററിൽ താഴെയുള്ള പ്രൊഫൈൽ അല്ലെങ്കിൽ റിംഗ് വർക്കിന് 0.05 മില്ലീമീറ്റർ ഗാസ്കറ്റ് കട്ടിംഗ് പ്ലാറ്റ്ഫോം ആവശ്യമാണ്.
- മെറ്റീരിയലുകളും പ്രത്യേക സ്പെസിഫിക്കേഷനുകളും സ്ഥിരീകരിക്കുക.പ്രകൃതിദത്ത റബ്ബർ, സിന്തറ്റിക് റബ്ബർ, പ്ലാസ്റ്റിക്കുകൾ, ചില ലോഹങ്ങൾ എന്നിവയെല്ലാം CNC ലൈനിൽ മുറിച്ചതാണ്, കൂടാതെ സ്റ്റാൻഡേർഡ് ടേബിളിന് പുറത്തുള്ള കവറുകൾക്ക് പ്രത്യേക സ്പെസിഫിക്കേഷനുകളും ലഭ്യമാണ്.
എൻവലപ്പിന്റെ അങ്ങേയറ്റത്തെ മുറിവ് പ്രശ്നങ്ങൾ നിർണ്ണയിക്കുന്നു
മിക്ക കട്ട് വൈകല്യങ്ങളും ഒരു ശേഷി പരിധിക്ക് സമീപം പ്രവർത്തിക്കുന്നതിന്റെ ഫലമാണ്, അതിനാൽ ഈ പട്ടിക കാരണമാകുന്നതും പരിഹരിക്കുന്നതും ആയ ഏറ്റവും സാധാരണമായ എഡ്ജ് വൈകല്യങ്ങളെ മാപ്പ് ചെയ്യുന്നു:
| പ്രശ്നം | സാധ്യതയുള്ള കാരണം | പരിഹാരം |
|---|---|---|
| മുറിച്ച ഭാഗത്ത് ബർ അല്ലെങ്കിൽ ഡ്രാഗ് മാർക്കുകൾ | ബെവൽ ബ്ലേഡ് തേഞ്ഞുപോയി; കത്രിക മുറിക്കുമ്പോൾ ഘർഷണം വർദ്ധിക്കുന്നു. | പ്രത്യേക സ്റ്റീൽ കത്തി വീണ്ടും മൂർച്ച കൂട്ടുകയോ മാറ്റിസ്ഥാപിക്കുകയോ ചെയ്യുക. |
| കട്ടിയുള്ള സ്റ്റോക്കിൽ അരികിൽ തേയ്ക്കുക അല്ലെങ്കിൽ ഉരുക്കുക | 12-20 മില്ലീമീറ്റർ സംയുക്തത്തിന് സ്ട്രോക്ക് നിരക്ക് വളരെ കൂടുതലാണ്. | കട്ടിംഗ് നിരക്ക് കുറയ്ക്കുക; 2.5 kW മോഡൽ ഉപയോഗത്തിലുണ്ടോ എന്ന് പരിശോധിക്കുക. |
| 0.1 മില്ലിമീറ്ററിനപ്പുറമുള്ള ഡൈമൻഷണൽ ഡ്രിഫ്റ്റ് | എണ്ണമയമുള്ളതോ പൊടി നിറഞ്ഞതോ ആയ ഷീറ്റ് പ്രതലങ്ങളിൽ ഫീഡ് റോളർ സ്ലിപ്പ് | റോളറുകൾ വൃത്തിയാക്കുക; സെർവോ ഫീഡ് സിസ്റ്റം വീണ്ടും പൂജ്യം ചെയ്യുക. |
| കോണുള്ള, ചതുരമല്ലാത്ത മുറിവുകൾ | ഷീറ്റ് പരന്നതായി ഉറപ്പിച്ചിട്ടില്ല; അരികുകൾ ചുരുട്ടി ഉയർത്തുന്നു. | സ്റ്റോക്ക് പരത്തുക, ക്ലാമ്പ് മർദ്ദം വർദ്ധിപ്പിക്കുക |
| ഷീറ്റിന്റെ വീതിയെക്കാൾ ഇടുങ്ങിയതായി മുറിക്കുന്നു | ഷീറ്റ് ബെഞ്ചിന് മുകളിൽ തൂങ്ങിക്കിടക്കുന്നു; തെറ്റായ മോഡൽ തിരഞ്ഞെടുത്തു. | ബെഞ്ച് വലുപ്പം അല്ലെങ്കിൽ പ്രീ-സ്ലിറ്റ് വൈഡ് സ്റ്റോക്ക് വർദ്ധിപ്പിക്കുക |
വിൽപ്പനാനന്തര പിന്തുണയിലെ ഞങ്ങളുടെ അനുഭവത്തിൽ നിന്നുള്ള സാധാരണ മൂല്യങ്ങളാണ് രോഗനിർണയ ജോഡികൾ.
ശേഷിയും ഓപ്പറേറ്റർ സംരക്ഷണവും ഇവിടെ ഒരുമിച്ച് രൂപകൽപ്പന ചെയ്തിരിക്കുന്നു: മെഷീനിൽ ഒരു കത്തി കട്ടിംഗ് എഡ്ജ് സെൻസർ, ഫീഡ് റോളർ സെൻസറുകൾ, ഒരു സുരക്ഷാ വാതിൽ ഇന്റർലോക്ക് എന്നിവയുണ്ട്. കാവൽ ബാധ്യതകൾക്കായി, OSHA-കൾമെഷീൻ ഗാർഡിംഗ് ഗൈഡൻസ്മിക്ക ഓഡിറ്റർമാരും പ്രയോഗിക്കുന്ന റഫറൻസാണ്, കൂടാതെ ഒരുISO 9000 കുടുംബംഈ എൻവലപ്പുകൾ ആശ്രയിക്കുന്ന പരിപാലന അച്ചടക്കം ഗുണനിലവാര സംവിധാനം നിലനിർത്തുന്നു.
ഉപസംഹാരം: ഭാഗം വാങ്ങരുത്, കവർ വാങ്ങുക.
0-20 മില്ലീമീറ്റർ ബൈ 1,000 മില്ലീമീറ്റർ ശേഷിയുള്ള ഒരു കവർ, ഒരു വാങ്ങലിൽ റബ്ബർ ഷീറ്റ് ജോലികളുടെ ഭൂരിഭാഗവും ഉൾക്കൊള്ളുന്നു.നിങ്ങളുടെ ഏറ്റവും വീതിയുള്ള ഷീറ്റുമായി ബെഞ്ച് 20% കൂടി കൂട്ടിച്ചേർക്കുക, മോട്ടോർ കട്ടിയുള്ള ബാൻഡ് പിന്തുടരാൻ അനുവദിക്കുക, സഹിഷ്ണുത ആവശ്യപ്പെടുമ്പോൾ മാത്രം 0.05 mm പ്രൊഫൈൽ മെഷീനിലേക്ക് ചുവടുവെക്കുക. മൂന്ന് മോഡലുകളും ഒരേ ഷിയർ നീളം, നിരക്ക്, കൃത്യത എന്നിവ പങ്കിടുന്നതിനാൽ, പിന്നീട് വീതി അപ്ഗ്രേഡ് എന്നാൽ ഒരു മെഷീൻ മാറ്റുക എന്നാണ് അർത്ഥമാക്കുന്നത്, ലൈൻ വീണ്ടും എഞ്ചിനീയറിംഗ് ചെയ്യുകയല്ല.
അവലോകനം ചെയ്യുകറബ്ബർ കട്ടിംഗ് മെഷീൻ വിഭാഗംഅല്ലെങ്കിൽ നിങ്ങളുടെ ഷീറ്റ് ഇൻവെന്ററി ലിസ്റ്റ് ഞങ്ങൾക്ക് അയയ്ക്കുക - ഞങ്ങളുടെ എഞ്ചിനീയറിംഗ് ടീം അത് ശേഷി പട്ടികയിൽ മാപ്പ് ചെയ്ത് പ്രത്യേക സ്പെസിഫിക്കേഷനുകൾ ഉൾപ്പെടെ ശരിയായ മോഡൽ സ്ഥിരീകരിക്കും.
അനുബന്ധ ഉപകരണ വിവരങ്ങൾ
•സിഎൻസി റബ്ബർ സ്ട്രിപ്പ് കട്ടിംഗ് മെഷീൻ (അഡാപ്റ്റബിൾ മെറ്റൽ)— ഈ ലേഖനത്തിലെ ശേഷി പട്ടികയ്ക്ക് പിന്നിലുള്ള 600/800/1,000 mm പ്ലാറ്റ്ഫോം.
•റബ്ബർ സ്ലിറ്റർ മുറിക്കൽ യന്ത്രം— ബെഞ്ചിനേക്കാൾ വീതിയുള്ള ഷീറ്റുകൾക്ക് ആദ്യ ഘട്ട വീതി കുറയ്ക്കൽ.
•റബ്ബർ ഗാസ്കറ്റ് കട്ടിംഗ് മെഷീൻ XCJ-QGJ2-180#- 1-20 മില്ലീമീറ്റർ സ്റ്റോക്കിൽ നിന്നുള്ള വളയങ്ങൾക്കും സീലുകൾക്കും 0.05 മില്ലീമീറ്റർ പ്രൊഫൈൽ കൃത്യത.
•സിലിക്കൺ കട്ടിംഗ് മെഷീൻ വിഭാഗം- സമർപ്പിത സിലിക്കൺ ഷീറ്റും പ്രൊഫൈൽ കട്ടിംഗ് ലൈനുകളും.
പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ: റബ്ബർ ഷീറ്റ് മുറിക്കാനുള്ള കഴിവുകൾ
ഒരു റബ്ബർ ഷീറ്റ് കട്ടിംഗ് മെഷീനിന് മുറിക്കാൻ കഴിയുന്ന പരമാവധി കനം എത്രയാണ്?
മെഷീനിന് എത്ര ഷീറ്റ് വീതികൾ കൈകാര്യം ചെയ്യാൻ കഴിയും?
പ്രവർത്തന വീതികൾ മൂന്ന് ഘട്ടങ്ങളിലായാണ് വരുന്നത്: 600 mm, 800 mm, 1,000 mm, ഓരോന്നിനും 0-1,000 mm ഷിയർ നീളം പൂർത്തിയായ ഭാഗത്തിന് ഉണ്ട്. നിങ്ങളുടെ ബെഞ്ചിനേക്കാൾ വീതിയുള്ള ഷീറ്റുകൾ ആദ്യം ഒരു റബ്ബർ സ്ലിറ്റർ കട്ടിംഗ് മെഷീനിൽ ചെറുതാക്കണം, തുടർന്ന് CNC പ്ലാറ്റ്ഫോമിൽ നീളത്തിലേക്ക് ക്രോസ്-കട്ട് ചെയ്യണം.
ഒരു യന്ത്രം കൊണ്ട് നേർത്തതും കട്ടിയുള്ളതുമായ റബ്ബർ ഷീറ്റുകൾ മുറിക്കാൻ കഴിയുമോ?
റബ്ബർ ഷീറ്റ് മുറിക്കുന്ന യന്ത്രം എത്രത്തോളം കൃത്യമാണ്?
ഇതിന് സിലിക്കൺ ഷീറ്റുകളും മുറിക്കാൻ കഴിയുമോ?
ഷീറ്റ് വീതി ഞാൻ ഏത് മോഡലാണ് വാങ്ങേണ്ടത് എന്നതിനെ എങ്ങനെ ബാധിക്കുന്നു?
സിയാമെൻ സിങ്ചാങ്ജിയ നോൺ-സ്റ്റാൻഡേർഡ് ഓട്ടോമേഷൻ എക്യുപ്മെന്റ് കമ്പനി, ലിമിറ്റഡ്.
ഫ്ലോർ1, ബിൽഡിംഗ് 13, ഹുലി ഇൻഡസ്ട്രിയൽ പാർക്ക്, മെക്സിഡോ, ടോംഗൻ, സിയാമെൻ ചൈന
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
പ്രസിദ്ധീകരിച്ചത്: ഒക്ടോബർ 2026 | അവസാനം പരിശോധിച്ചത്: ഒക്ടോബർ 2026
പോസ്റ്റ് സമയം: ഒക്ടോബർ-13-2026